塑膠吹塑成型機如何加工 HDPE、PP 與 PET

在包裝產業的大多數領域中,塑膠容器已全面取代了玻璃與金屬。吹塑成型技術正是實現此轉變的關鍵,能以低成本將原料樹脂轉化為輕巧耐用的各式瓶罐。HDPE(高密度聚乙烯)、PP(聚丙烯)以及 PET(聚對苯二甲酸乙二酯)是此製程中最常見的三種核心材料。HDPE 廣泛應用於清潔劑與牛奶瓶,PP 用於耐熱食品容器,而 PET 則是高透明水瓶與碳酸飲料瓶的標準首選。每種材料在熔融後的流變與物理特性截然不同,因此其適用的加工條件與最佳吹塑成型製程也因材料而異。
本文將詳細解析吹塑成型機如何加工處理各類材料,並指引您如何為產線挑選最合適的機械設備。
為什麼材料選擇會影響吹塑成型?
各類塑膠樹脂在熔融、冷卻固化以及維持幾何形狀的行為上存在顯著差異。這些物理特性直接決定了製造商應當採用哪種吹塑製程或設備架構。熔體強度(Melt Strength)代表熔融塑膠抵抗自重變形並維持形狀的能力,它決定了樹脂能否在擠出吹塑成型中垂直懸垂為穩定的型胚(Parison)。熔體強度過低的原料容易產生嚴重自重下垂,迫使製造商必須挑選高熔體強度的吹塑專用級原料,或改採以瓶胚(Preform)為基礎的拉伸吹塑工藝。耐熱性能則決定了容器能否承受熱充填或高溫高壓滅菌程序;耐化學性則劃定了其安全盛裝的液體類別;而原料單價與成型週期時間則共同決定了單個容器的最終製造成本。
HDPE(高密度聚乙烯):加工特性與成型方法
HDPE 屬於半結晶性熱塑性樹脂,亦是擠出吹塑成型(EBM)領域中應用最為廣泛的材料。
1. 材料特性
HDPE 的熔點約在 130°C 至 137°C 之間,在吹塑成型中的一般加工溫度為 160°C 至 220°C。其熔體具備顯著的剪切致稀特性(Shear-thinning),因此提高螺桿轉速在降低黏度上往往比單純提高加工溫度更為顯著有效。該材料吸水率低於 0.01%,加工前通常無需除濕乾燥。HDPE 在冷卻過程中的成型收縮率偏高,介於 1.5% 至 3.0% 之間。原料規格的選擇也直接影響耐環境應力開裂性(ESCR);通常較低的熔融指數(MI)意味著分子量較高,能對各類洗滌劑與油脂展現出更優異的抗開裂表現。
2. 適用的吹塑成型製程
大多數 HDPE 塑膠吹塑成型機皆採用擠出吹塑製程(EBM),並以熔融指數低於 1.0 g/10 min 的低流動性規格表現最佳。該工藝常用於製造機油桶、洗衣精瓶、牛奶罐以及 200 公升化工大桶。若是針對容量較小且幾何精度要求極高的小型容器(如醫藥瓶與化妝品瓶),則多採用射出吹塑製程(IBM)。
3. 關鍵加工參數與技術挑戰
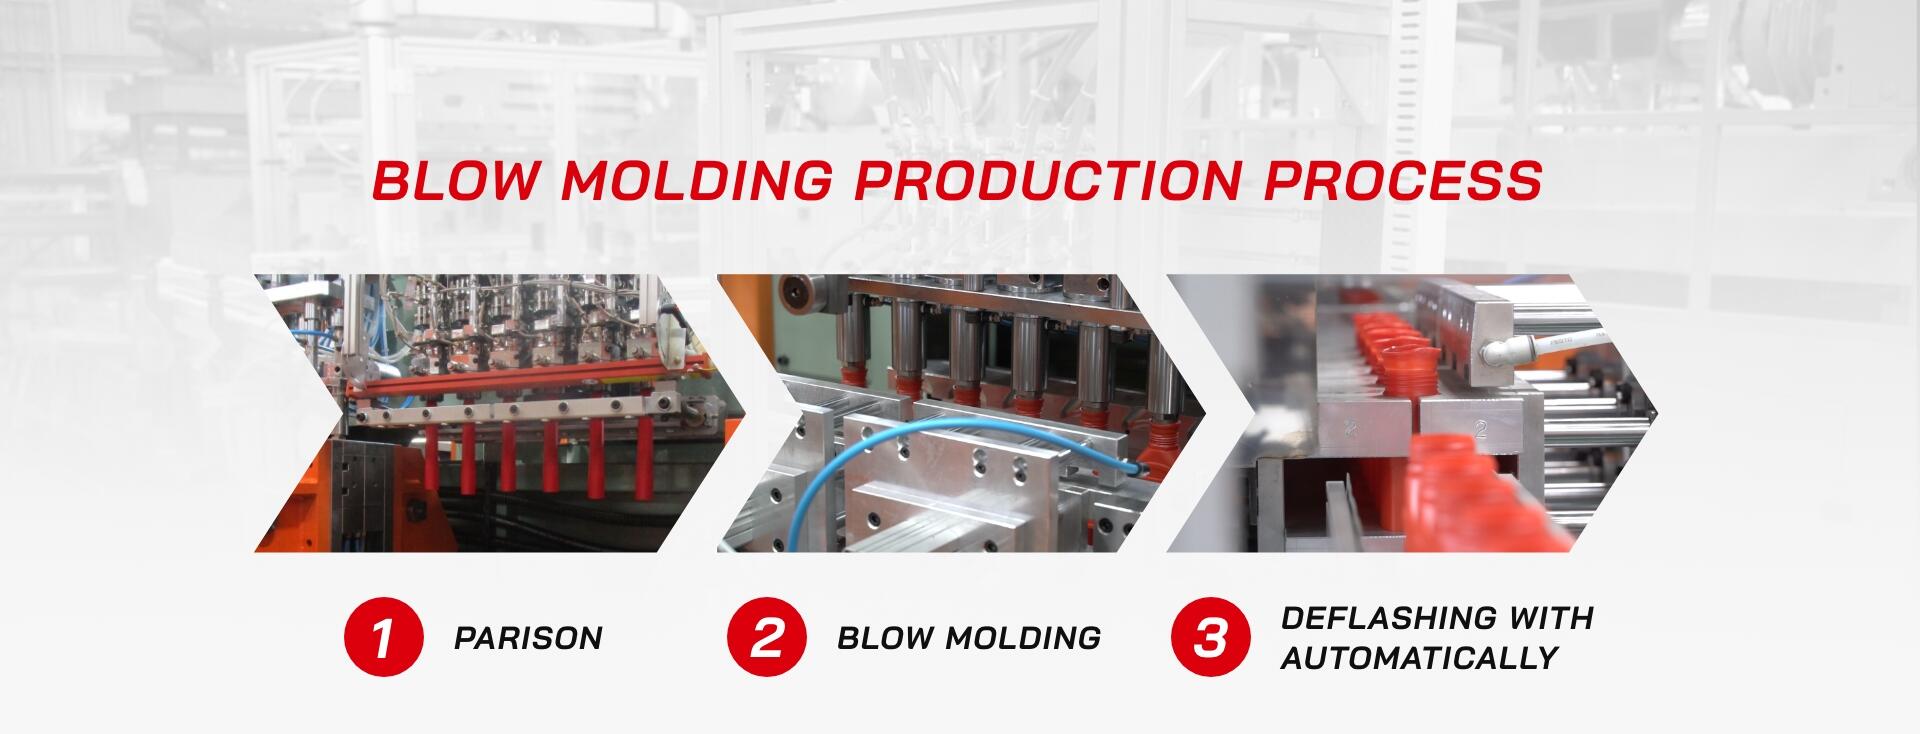
偏高的收縮率容易導致容器變形或瓶口螺紋尺寸跑位,因此製造商必須嚴格維持模具溫度的均勻恆定,並確保充分的模內冷卻時間。製品肉厚較厚的區域在結晶化過程中會釋放大量潛熱,這需要依賴設計良好的模具冷卻水路來均勻導熱。在擠出吹塑過程中,型胚若出現過度垂墜下垂現象,即代表需要切換為更高熔體強度的規格,或導入型胚壁厚控制器(Parison Controller)進行動態補償。
4. 常見應用領域
HDPE 容器大量應用於家用化學品(如洗衣精、洗髮精),以及各類食品包裝(如鮮奶瓶與食用油桶)。工業包裝方面則用於盛裝機油、煞車油及農藥溶劑;超大容量規格則涵蓋 200 公升塑膠桶及 IBC 複合桶內膽。
PP(聚丙烯):加工特性與成型方法
PP 是通用塑膠中密度最輕的材料,其實際成型加工特性取決於製造商所選用的聚合規格類別。
1. 材料特性
PP 的密度約在 0.90 至 0.91 g/cm³ 之間,比 HDPE 更為輕量。均聚級 PP(Homopolymer)剛性優異且耐熱性極佳,但在低溫環境下較脆;無規共聚級 PP(Random Copolymer)透明度顯著提升,但熱變形溫度略有降低;抗衝共聚級 PP(Impact Copolymer)則大幅強化了耐低溫衝擊強度。PP 的熔點約在 160°C 至 170°C,加工溫度介於 200°C 至 280°C 之間。它能承受超過 100°C 的高溫高壓滅菌,但對熱與紫外線相對敏感易降解,因此多數吹塑專用料均會添加抗氧化劑與抗 UV 安定劑。
2. 適用的吹塑成型製程
無規共聚 PP 極為適合射出拉伸吹塑成型(ISBM),可用於製造高透明且可耐蒸氣滅菌的嬰兒奶瓶、醫療輸液瓶及高級飲料瓶。擠出吹塑成型(EBM)則主要對應醬料瓶、豆漿瓶與各類耐熱充填罐。運行此製程的 PP 吹塑機必須選用具備高熔體強度(HMS-PP)的專用吹塑級原料,否則管狀型胚在擠出時容易因自重拉伸而嚴重失穩。
3. 關鍵加工參數與技術挑戰
PP 的加工溫度窗口(Processing Window)比 HDPE 更為狹窄,因此料筒各區與模頭的溫度控制必須極為嚴苛精準。冷卻不均或結晶應力釋放會直接導致成品翹曲變形,通常需要藉由微調降低模具冷卻溫度並拉長冷卻時間來改善。此外,添加成核劑(Nucleating Agent)或透明劑能大幅加快結晶速率,顯著強化成品的剛性與光學透明度。
4. 常見應用領域
中空吹塑成型的 PP 容器廣泛用於熱充填醬料、熱灌裝果汁與豆漿瓶,以及必須經過嚴格後段高溫滅菌的嬰兒奶瓶和醫療輸液容器。在汽車工業中,吹塑 PP 也被大量運用於製造引擎進氣導管與各類車載儲液罐。
PET(聚對苯二甲酸乙二酯):加工特性與成型方法
PET 在加工原理上與 HDPE 及 PP 有兩個根本性的不同:它具備吸濕性,且透過拉伸配向能產生極大幅度的分子強化效應。
1. 材料特性
PET 屬於半結晶性聚酯材料,擁有宛如玻璃般的澄澈透明度,光線透過率可超過 90%。它對氧氣與二氧化碳具備極佳的氣體阻隔阻絕能力。PET 的玻璃轉移溫度(Tg)約在 70°C 至 80°C 之間,在此溫度區間以上進行雙向拉伸,能使高分子鏈高度順向排列,大幅提高瓶身的機械拉伸強度與抗衝擊韌性。此外,PET 具有吸濕特性,在熔融加工溫度下,微量水分即會引發水解反應並切斷分子鏈,造成製品變脆或泛黃劣化。因此,製造商在加工前必須將其含水率徹底除濕乾燥至 50 ppm 以下(通常需於 160°C 至 180°C 下乾燥 4 至 6 小時)。PET 熔點約為 250°C 至 260°C,加工溫度介於 270°C 至 300°C 之間。
2. 適用的吹塑成型製程
射出拉伸吹塑成型(ISBM)是 PET 的核心製程。在二步法(Two-stage)PET 吹瓶機中,先射出成型出管狀瓶胚,隨後將瓶胚重新加熱至約 90°C 至 110°C 的最適拉伸溫度區間,由拉伸桿進行縱向延伸,同時灌入 30 至 40 bar 的高壓空氣吹脹貼模定型。一步法(One-stage)機台則省去二次加溫工序,直接利用瓶胚射出後的殘留熱能完成拉吹,特別適合生產無刮痕的高級化妝品瓶與醫療藥瓶。由於標準瓶級 PET 在高溫下的熔體強度極低,極易在擠出過程中垂墜,因此若需以擠出吹塑方式製作帶手把容器,通常會改用 PETG 或特殊高熔體強度規格料。
3. 關鍵加工參數與技術挑戰
原料除濕乾燥不完全會直接降低樹脂的特性黏度(IV 值),導致吹出的瓶子結構脆弱易裂;因此乾燥系統必須穩定維持在 -40°C 或更低的露點條件。瓶胚在射出階段若冷卻速度過慢,材料會產生球晶結晶而導致外觀霧化混濁,必須透過足夠冰冷的瓶胚模具來極速淬冷定型。至於瓶身壁厚不均的問題,通常源於瓶胚加熱溫區分佈不均,需透過校準紅外線燈管功率與微調預吹氣時機來進行精確修正。
4. 常見應用領域
PET 瓶廣泛用於礦泉水、碳酸飲料及果汁包裝,亦大量應用於食用油、調味醬油與蜂蜜容器。此外,個人護理品牌亦看中 PET 的晶透質感與輕量優勢,普遍將其用於乳液、洗髮精及各類清潔液的包裝容器。
HDPE、PP 與 PET 的加工特性差異比較
| 加工特性/關鍵參數 | HDPE(高密度聚乙烯) | PP(聚丙烯) | PET(聚對苯二甲酸乙二酯) |
|---|---|---|---|
| 主要吹塑成型製程 | 擠出吹塑成型(EBM);精密微型瓶多用射出吹塑成型(IBM) | 使用吹塑級專用料之擠出吹塑(EBM);高透光瓶型採用射出拉伸吹塑(ISBM) | 一步法或二步法射出拉伸吹塑成型(ISBM / PET Stretch Blow Molding) |
| 原料加工前乾燥需求 | 極低(吸水率 <0.01%;通常無須乾燥) | 極低(吸水率 <0.01%;通常無須乾燥) | 極高(含水率須低於 0.005% / 50 ppm;須經 4–6 小時專用除濕乾燥) |
| 熔融加工溫度 | 160–220°C | 200–280°C | 270–300°C |
| 模具冷卻水溫 | 15–40°C | 20–60°C | 瓶胚模:10–20°C;吹瓶模:10–20°C(熱充填耐熱瓶模可達 120–160°C) |
| 成型收縮率 | 偏高(1.5%–3.0%;對結晶度高度敏感) | 中等至偏高(1.0%–2.5%) | 偏低(約 0.2%–0.8%) |
| 熔體強度(抗垂墜性) | 高(抗下垂能力強;非常適合擠出管狀型胚) | 中等至偏低(EBM 製程通常需選用高熔體強度 HMS-PP 規格) | 極低(標準級熔融黏度低且極易垂墜,常規擠出吹塑難度極高) |
| 雙向拉伸配向特性 | 拉伸無顯著強化效果 | 具備中等程度拉伸強化效果 | 強烈顯著(於特定溫度下拉伸可使分子鏈高度配向,大幅提升機械強度與阻氣性) |
如何依據生產需求選擇適合的設備與製程
評估並選擇最合適的吹塑設備,主要取決於三大核心維度:終端產品的功能特性要求、整線規劃的日產量規模,以及可支配的資本支出預算。
若產品需要媲美玻璃的高光學透明度,或是具備耐碳酸氣體壓力的剛性,PET 無疑是最佳首選;若產品需支援微波加熱或高溫蒸氣滅菌,PP 則是無可取代的材料;而當容器外觀設計具備一體成型中空把手,或者內容物為強酸、強鹼等腐蝕性化工液體時,HDPE 則是業界最穩健普遍的標準方案。
在產能規模方面:若日產量在一萬瓶以內,選擇半自動 PET 吹瓶機搭配外購現成瓶胚能將初期投資降至最低;對於 HDPE 或 PP,單工位擠出成型機即可提供經濟靈活的產能。若日產量介於一萬至五萬瓶之間,配置全自動直線式 PET 吹瓶機或雙工位擠出吹瓶機,能顯著提升單位時產並大幅精簡人力配置。當生產規模突破此區間時,具備高速連續運轉能力的高速旋轉式 PET 吹瓶機,或是將吹瓶、充填與旋蓋整合成一體的吹灌旋一體機(Combiblock)將是產能主力;而在擠出中空成型領域,則需仰賴多模頭配置的自動化產線來滿足量產吞吐量。
此外,周邊輔助設備的預算編列同樣不可或缺。PET 產線必須配置 30 至 40 bar 的高壓空壓機、除濕乾燥機以及冰水機;而 HDPE 與 PP 產線通常僅需 6 至 10 bar 的廠務常規氣壓,但極度建議加配在線毛邊破碎機,以及能精確省料的型胚壁厚控制器。
結語
HDPE、PP 與 PET 在熱力學與壓力加工過程中的流變特性各有千秋。HDPE 憑藉優異的熔體強度與耐化學性,成為化學品容器擠出中空成型的中流砥柱;PP 優異的耐熱性使其在熱充填與醫療滅菌容器中獨樹一幟;而 PET 卓越的光學透明感使其躍居飲料包裝的絕對霸主,但在射出拉伸成型前必須嚴格進行深度除濕乾燥。精確根據材料本質匹配相應的機械規格與工藝參數,是拉高產線整體設備效率(OEE)並確保成品品質無瑕的根本基石。
Full Shine 專注研發製造對應上述三種材料的專業級吹塑成型設備。FS-4000AD 為四穴全自動 PET 拉伸吹塑成型機,每小時產能可達 4,000 瓶,廣泛適用於飲料、食用油與各類家用瓶型;而旗艦級 P 系列中空成型機 則可穩定處理 HDPE、PP、PETG 等多種原料,生產容積涵蓋 20 毫升至 30 公升之多元規格。歡迎聯絡我們,讓我們的資深工程團隊為您的量產計畫規劃最適切的塑膠中空成型解決方案。