全自動擠出吹塑成型機的優勢:實現效率與產能極大化

清潔劑瓶、牛奶罐和機油桶等中空容器的生產規模動輒數百萬計。在如此龐大的生產量下,每個容器哪怕僅節省一秒或一分錢,累積起來也是驚人的效益。這正是為什麼許多工廠紛紛引進全自動擠出吹塑成型機來取代傳統手動或半自動產線,以更低的單件成本在每小時內生產出更多容器。
本文將詳細說明該設備的工作原理、競爭優勢、提高產能的實用方法以及常見的產業應用。
什麼是全自動擠出吹塑成型機?
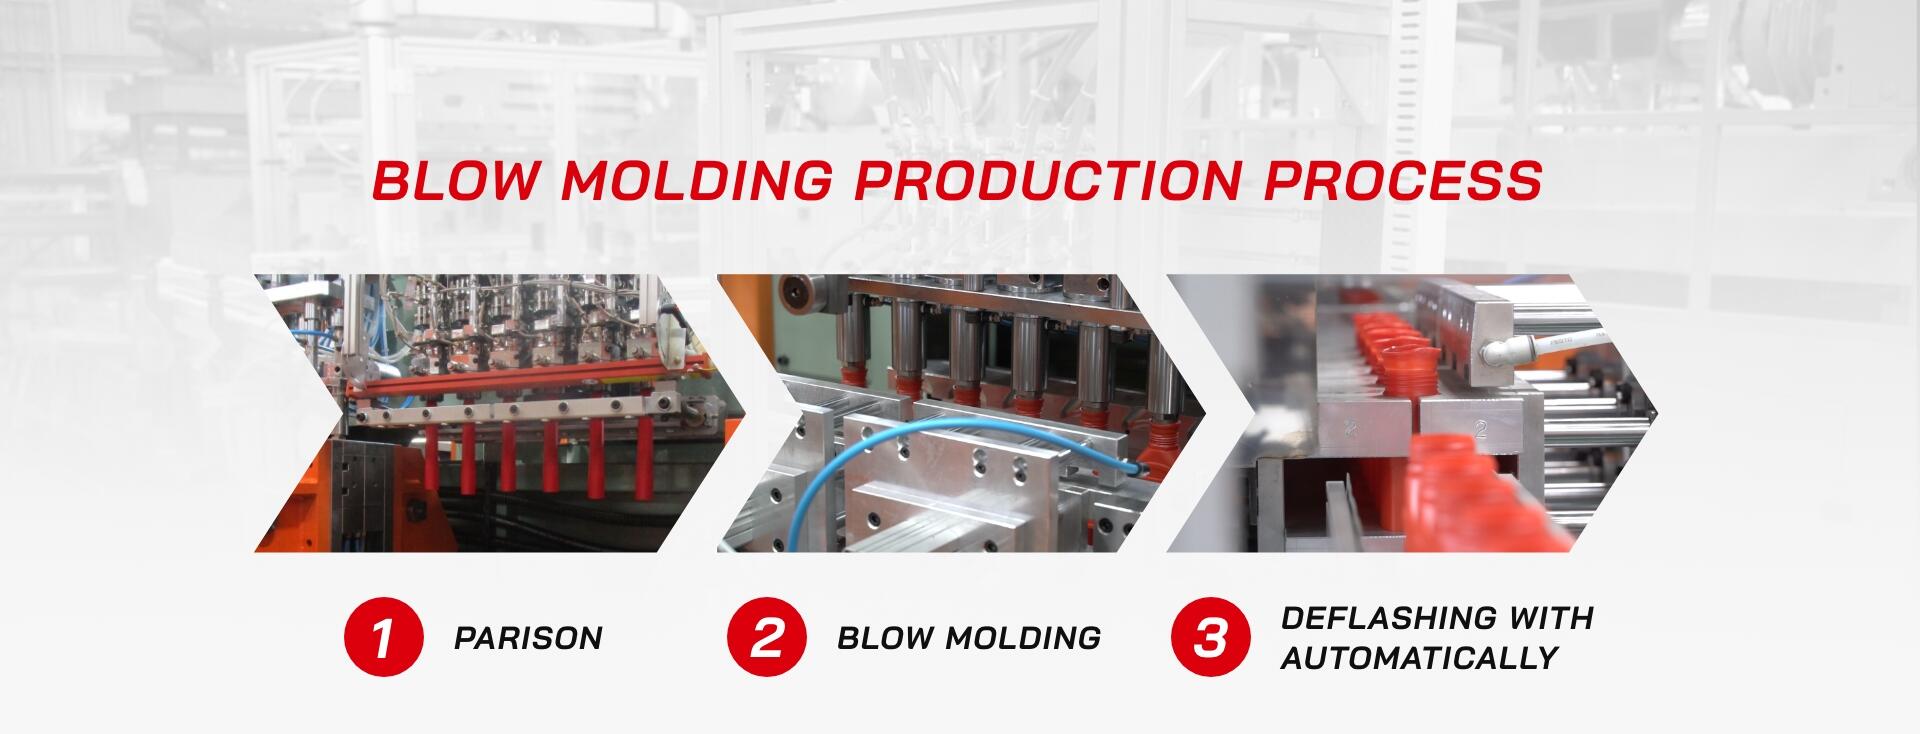
全自動擠出吹塑成型機透過高度自動化的循環週期生產中空塑膠容器。設備先將塑膠顆粒熔融,並將熔融樹脂經由模頭擠出形成管狀型胚(Parison)。隨後模具閉合鎖緊型胚,並灌入壓縮空氣使其吹脹貼合模具內壁。塑膠冷卻硬化成型後即脫模。製造商廣泛運用此製程生產聚丙烯 (PP) 與聚乙烯 (PE) 容器,例如洗髮精瓶、牛奶罐、機油桶、化工桶、汽車油箱及玩具等。
此類設備主要可依三種方式進行分類。依出料方式區分:連續式擠出機持續擠出型胚,適合約 30 公升以內的容器;儲料式模頭機(Accumulator Head)則儲存熔融樹脂後單次快速推出,適用於 20 至 200 公升甚至更大的大型容器。依機型配置區分:單工位機台具備一組模具站;雙工位機台則在一側成型新胚料時,另一側同時冷卻已成型的製品,無需增加第二台機台即可顯著拉高產能。依壁厚結構區分:設備可擠出單層結構,或進行多達六層的共擠出(Co-extrusion),例如加入一層具備阻隔氧氣效果的乙烯-乙烯醇共聚物 (EVOH) 阻隔層。
全自動擠出吹塑成型機的優勢
擠出吹塑成型機的諸多優勢,源自於型胚成型以及填充模具的獨特加工方式。
成型複雜形狀與一體成型把手
模具閉合夾住柔軟的型胚後,壓縮空氣會將其推展至模穴的各個角落。這讓單一副模具就能將中空把手、補強肋和偏心瓶口直接作為容器本體的一部分一體成型。非對稱與多邊形的複雜形狀也能輕鬆實現。相比之下,聚對苯二甲酸乙二酯 (PET) 延伸拉吹成型很難直接吹製一體式中空把手,因此製造商在生產機油桶與大容量清潔劑瓶時,均高度依賴擠出吹塑成型。
廣泛相容多種樹脂原料
該工藝可廣泛使用各類通用樹脂,包括高密度聚乙烯 (HDPE)、PP、低密度聚乙烯 (LDPE) 和聚氯乙烯 (PVC)。HDPE 與 PP 不僅具備成本優勢,還擁有優異的耐酸、耐鹼及抗化學腐蝕性能。此外,許多機型亦可處理工程級樹脂,如乙二醇改性 PET (PETG) 與聚醯胺 (PA/尼龍)。
省去預成型胚管(Preform)階段
擠出吹塑技術在單一連續製程中即可完成樹脂的熔融與賦形。它省去了拉吹成型製程所必需的「瓶胚射出」與「二次加熱」工序,從而省去了瓶胚射出模具、瓶胚儲存空間以及二次加熱爐的投資,同時大幅降低了這些多餘階段所消耗的人工、物流運輸及電力成本。
建構多層複合壁厚結構
透過共擠出模頭,可將二至六層不同特性的樹脂結合為單一容器壁。例如,在兩層 HDPE 之間夾入一層極薄的 EVOH 阻隔層,能有效阻絕氧氣與溶劑滲透,大幅延長食品、化妝品及農藥的保存期限。多層結構亦可在兩層全新料之間夾入回收再生料(Regrind),在不讓再生料直接接觸內容物的前提下,大幅降低原料採購成本。
在線回收生產廢料
擠出吹塑機在成型後會切除每個容器瓶口與瓶底的毛邊溢料(Flash)。這些修邊廢料與產品使用相同的樹脂原料,製造商幾乎可全數回收重複利用。粉碎機將毛邊打碎成粉碎料後,可依特定比例與全新原料混合後直接送回擠出機。至於含有阻隔材料的多層廢料,通常會集中導入專用的再生料中層進行再利用。
涵蓋極廣泛的容器尺寸範圍
相較於多數成型工藝,擠出吹塑機涵蓋的產品尺寸範圍更為寬廣。連續式擠出機可生產從小容量醫藥瓶到 30 公升提桶的各類容器;大型儲料式機台則可接手製造更大規格的製品,例如 200 公升化工桶、車用燃油箱以及中型散裝容器 (IBC) 內膽等。
提高全自動擠出吹塑成型機效率的實踐方法
要將自動化產線的效能發揮到極致,關鍵在於三大要素:精密的製程控制、自動化整合以及預防性維護。三者相輔相成,能有效降低不良報廢率並確保投資報酬率。
精準控制型胚壁厚(Parison Control)
型胚厚薄控制器在型胚擠出時動態調整模口間隙。它會在型胚拉伸形變量最大的區域(如拐角處與手把處)適當加厚,並在其他部位減薄,確保厚度均勻並節省原料。
即時在線廢料回收
在機台旁配置粉碎機,可將產線落下的毛邊立即粉碎,並以恆定穩定的比例直接回饋輸送至料斗中,避免原料降解與二次污染。
採用伺服驅動之雙工位或多模頭機型
雙工位或多模頭設備在單一週期內可成型多個胚料,成倍數提升產量。同時,伺服驅動系統僅在部件作動時消耗電能,相較於傳統液壓系統可大幅節省電力消耗。
設計均勻控溫的模具冷卻水路
冷卻階段佔據了吹塑週期中最長的時間。將冷卻水路設計在盡可能貼近模穴的位置,能更快速、更均勻地帶走熱量。配合模溫機維持冷卻液溫度恆定,不僅能顯著縮短成型週期,更能減少成品變形翹曲。
後處理與品質檢測全自動化
自動去毛邊單元可精確切除溢料,配合在線檢測站對每個成品容器進行測漏與秤重。機械手臂或輸送帶負責在各站之間穩定搬送容器。結合日益普及的 AI 視覺檢測技術,系統能精準即時剔除薄壁、微漏或去毛邊不全的不良品。
原料前處理與排定預防性維護
對水分敏感的工程塑膠在進入料斗前必須進行徹底乾燥,因為微量水分會導致成品產生氣泡與表面瑕疵,例如 PETG 與 PA 樹脂;而 HDPE 與 PP 等常見原料吸水率極低,通常無需乾燥即可加工。此外,落實預防性維護計劃,定期檢查螺桿、加熱圈和密封件等易損零件,能在零件發生故障前即時更換,避免非計劃性停機。
全自動擠出吹塑成型機的應用領域
製造商在眾多產業中廣泛使用全自動擠出吹塑成型機。在居家生活與個人護理領域,各大品牌採用 HDPE 與 PP 瓶身包裝洗髮精、洗衣精與各類清潔劑。農藥、潤滑油與化學溶劑普遍裝入專用桶與塑膠桶中,部分瓶身還設計有透明觀墨線(View Stripe),方便透過不透明的瓶身看清內部液位。食品與飲料製造商使用食品級 HDPE 或 PP 吹製牛奶罐與果汁瓶。醫療製造業則仰賴此技術生產盛裝藥液與生理食鹽水的醫療瓶。大型儲料式機台更用於製造汽車燃油箱及大型工業容器;玩具與家具製造商則將該工藝運用於一體成型的兒童滑步車玩具及吹塑折疊桌面。
Full Shine 案例研究:4 公升機油桶自動化生產
以下專案實例展示了全自動擠出吹塑成型機如何協助客戶攻克三大生產痛點:壁厚不均、產能受限以及原料浪費。
客戶背景
一家位於巴基斯坦的塑膠代工製造商需要量產帶把手的 4 公升機油桶。每個油桶還必須具備一條透明透視線(View Stripe),以便透過桶壁觀察油位。Full Shine 為其量身設計並製造了 FS-100PDDV 全自動吹塑成型機,精準滿足了容器外觀結構與產能規劃需求。
挑戰 1:維持均勻一致的瓶壁厚度
挑戰:帶手把的油桶幾何形狀不規則。當型胚吹脹時,樹脂容易分佈不均,導致把手周圍及邊角處壁厚過薄。
解決方案:Full Shine 針對該油桶外觀量身客製化雙模頭,並配置 100 點 MOOG 型胚壁厚控制器,沿型胚長度方向精細調節不同點位的壁厚。
成效:成型後的油桶在手把、邊角及桶身各處均展現出優異且均勻的壁厚表現。
挑戰 2:大幅提高每小時產出量
挑戰:若採用單次僅成型單桶的產線,將嚴重限制客戶每小時的總產量上限。
解決方案:雙模頭設計可在每個成型週期同時擠出兩個型胚;搭配雙工位佈局,在一側進行吹脹冷卻的同時,另一側同步進行新桶的閉模成型。
成效:產線每小時穩定產出超過 480 個 4 公升機油桶。
挑戰 3:降低人工搬運成本與原料耗損
挑戰:以人工方式搬運、冷卻、秤重以及進行抓漏檢驗,不僅大幅拖慢生產節奏,還會推高勞動力成本;此外,每個週期產生的修邊廢料若直接拋棄,將造成可觀的材料浪費。
解決方案:配置伺服機械手臂抓取成品放置於輸送帶上,自動送入多功能檢測單元,在線完成冷卻、秤重及測漏測試。修邊毛邊則由輸送機構直接送進粉碎機,即時回摻入產線重新加工。
成效:產線大幅減少了人力介入依賴,且生產溢料實現全數循環再利用,杜絕浪費。
這種廢料即時回收方案體現了 Full Shine 對循環經濟理念的落實,以及作為綠色環保設備製造商的品牌使命,助力客戶打造更智慧、更高效率、更少浪費的現代化產線。
延伸閱讀:2019 冬季刊,聚焦吹塑成型專家 Full Shine
常見問題 (FAQ)
Q1. 為什麼容器上部的壁厚偏薄?
這通常是由於「型胚自重下垂(Parison Sag)」所致。當型胚懸垂在模頭下方時,其自身重量會將上部拉長變薄。適當調降熔融加工溫度或加快擠出速度皆有助於改善下垂現象;此外,亦可利用型胚厚薄控制器針對該區域局部增厚補償。
Q2. 為什麼容器底部夾合線會開裂或發生洩漏?
最常見的原因是「底切夾口(Pinch-off)熔接不良」。若模具閉合時型胚溫度過低,兩側熔融料便無法充分熔融黏合。建議檢查熔融溫度、合模加壓速度,以及模具底部夾料口邊刃的磨損與對位狀況。
結語
全自動擠出吹塑成型機透過自動化成型、減少人工搬運以及在線廢料循環利用,全面協助製造商提升生產效益。結合型胚壁厚控制、多工位佈局與自動化在線檢驗等功能,能進一步確保產品品質一致性並大幅降低材料損耗。
對於中空塑膠容器製造商而言,選擇具備合適產能、模具配置與自動化水準的設備,是順利達成量產目標的關鍵。Full Shine P 系列全自動吹塑成型機提供單工位與雙工位配置,支援 1 至 12 模穴,生產規格涵蓋 20 mL 至 30 L。Full Shine 總部位於台灣,是全自動擠出吹塑成型機的專業製造商。歡迎聯絡我們,與我們的技術團隊共同探討最符合您容器設計與產能目標的設備方案。